

V Andy Marine věříme, že praktické výrobní znalosti jsou jednou z nejcennějších aktiv budovaných v průběhu času.
V naší dílně jsou inženýři, výrobní specialisté a zkušení technici, kteří strávili roky prací s námořním hardwarem z nerezové oceli – od výběru materiálu a procesů odlévání až po konečnou úpravu a kontrolu kvality.
Mnoho z těchto poznatků se získává každodenní zkušeností z výroby: pochopení toho, proč součást selhává, jak se různé materiály chovají v námořním prostředí a na kterých detailech skutečně záleží při vývoji spolehlivého hardwaru.
Tyto praktické znalosti jsou však často sdíleny pouze v rámci dílny a zřídka se dostanou k zákazníkům, kteří se rozhodují o získávání zdrojů a inženýrství.
INŽENÝRSKÉ HOVORY je naší snahou zorganizovat tyto rozhovory a sdílet zkušenosti s výrobou námořního hardwaru.
Prostřednictvím této série diskutujeme o materiálech, výrobních procesech, aspektech designu a reálných lekcích z pohledu výrobce námořního hardwaru.
Dnešní ENGINEER TALKS Ep.22 uvádí Engineer Zhang, který jsem napsal já, editor.
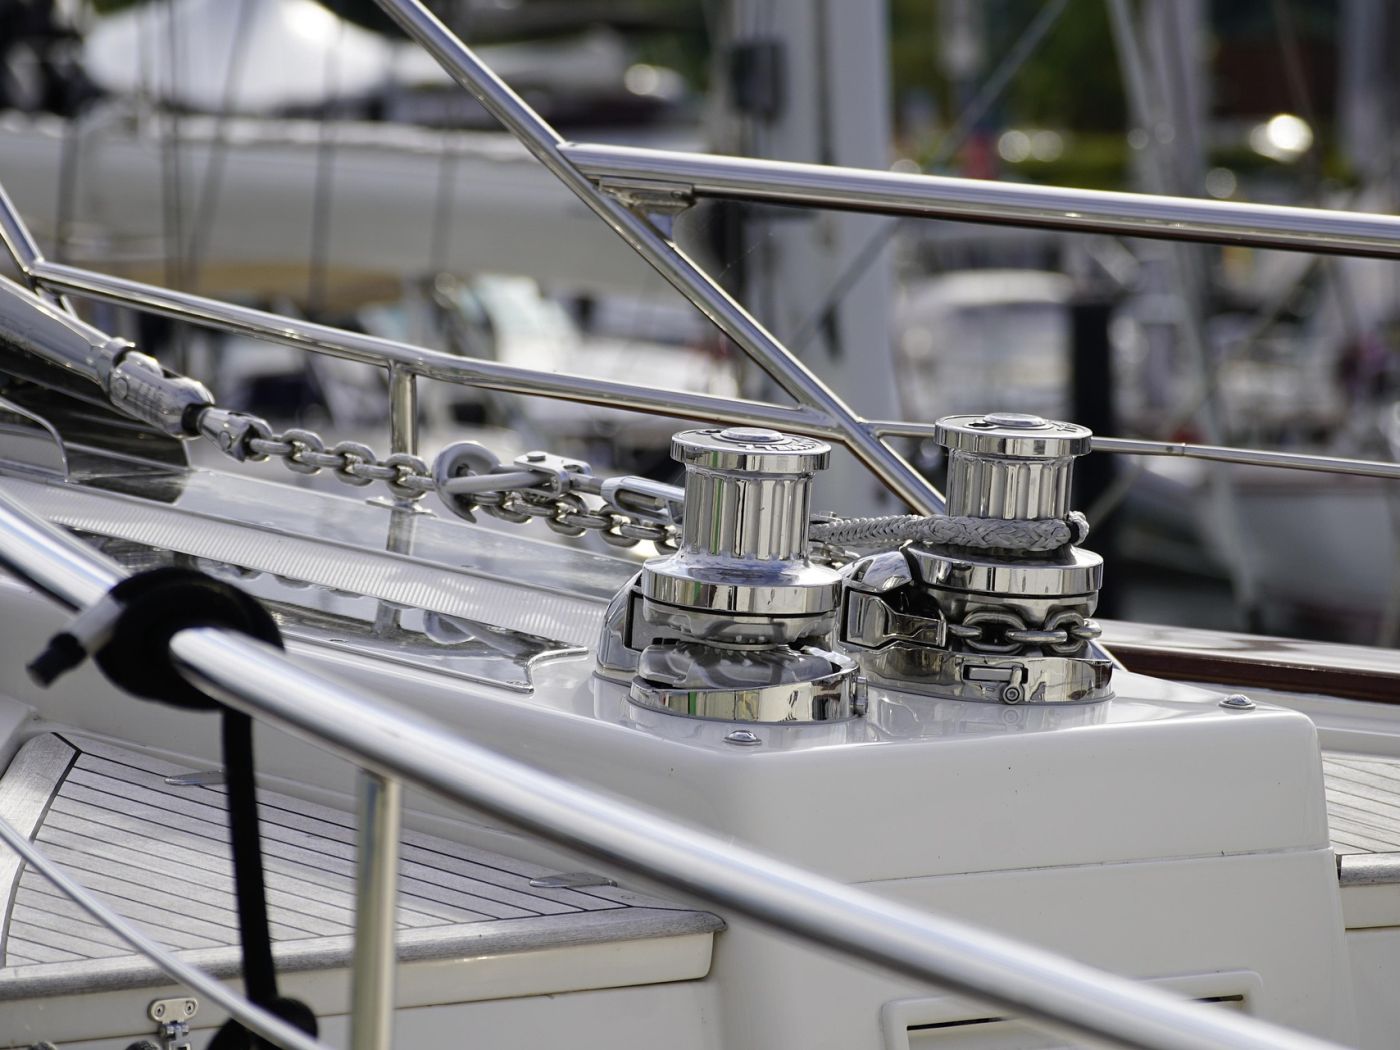
1. Dvě cívky řetězu, jedno razítko: Proč "10 mm" ještě není odpověď
Dvě cívky krátkého kotevního řetězu mohou nést stejné 10mm razítko a přesto se na stejném vrátku chovají odlišně. Jedna délka padne do cikánské kapsy a hladce se vyplácí; druhý sedí trochu vysoko na špičkách zubů a pod zatížením začne přeskakovat – jeden článek jede nahoru, další přistává tvrdě, řetěz šplhá po řetězovém kole, místo aby se v něm usadil.
Razítko průměru nemá chybu. Řetěz 10 mm má jmenovitý průměr lišty asi 10 mm. Co vám razítko neřekne, je délka každého článku nebo šířka otvoru uvnitř, a to jsou rozměry, které řetězové kolo navijáku skutečně svírá. Dva řetězy mohou sdílet jmenovitý průměr a přesto se dostatečně liší, článek po článku, že jeden se hodí do kapsového řezu pro jinou kalibraci a druhý ne.
Pro každého, kdo vyměňuje jezdec nebo specifikuje nový, to z jednoduchého měření udělá krátký sled otázek: na jakou kalibraci je řetěz vyroben, co měří hotový článek a na co byl cikán na rumpálu řezán. Tento článek pracuje s těmito třemi v pořadí.
2. Co každá dimenze odkazu skutečně měří
Než bude jakýkoli graf užitečný, pomůže vám opravit, co jednotlivé dimenze znamenají, protože stejný odkaz je v různých dokumentech popsán různými symboly.
- Průměr tyče (drátu) — d.Tloušťka oceli tvořící článek. Toto je "nominální velikost" vytištěná na štítku: 6 mm, 8 mm, 10 mm.
- Smola — str.Vnitřní délka jednoho článku, měřená mezi vnitřními plochami na koncích článku. Některé dokumenty tomu říkají vnitřní délka.
- Vnitřní šířka.Průhledný otvor mezi dvěma stranami článku.
- Vnější šířka.Vnější šířka článku, měřená od vnější hrany k vnější hraně.
Na rozdílu zde záleží stejně jako na definicích: jmenovité označení, měřený rozměr a mezní rozměr jsou tři různé věci. Jmenovitá velikost je štítek. Naměřený rozměr je to, co třmen přečte na konkrétním kusu řetězu. Mezní rozměr – stanovené minimum nebo maximum – je to, co norma povoluje, a je to ten, s nímž je třeba porovnávat při rozhodování, zda řetěz sedne.
Dva metrické standardy použité v tomto článku označují stejnou geometrii odlišně. DIN 766 používá d pro průměr tyče, t pro vnitřní délku (rozteč), b1 pro vnitřní šířku a b2 pro vnější šířku. ISO 4565 používá dn pro jmenovitý průměr, p1 pro rozteč, w1 pro vnitřní šířku a w pro vnější šířku, přičemž uvádí w1 jako minimum a w jako maximum.
d (DIN 766) | dn (ISO 4565)
tloušťka kruhové oceli — řetěz "10 mm" je drát 10 mm
t (DIN 766) | p1 (ISO 4565)
světlá délka uvnitř jednoho článku
b1 (DIN 766) | w1 min (ISO 4565)
jasný otvor uvnitř odkazu
b2 (DIN 766) | w max (ISO 4565)
vnější okraj k vnějšímu okraji
| Dimenze | Co měří | DIN 766 | ISO 4565 |
|---|---|---|---|
| Průměr tyče (drátu). | Tloušťka kruhové oceli, ze které je článek ohnut — jmenovitá velikost na štítku, např. 10 mm | d | dn |
| Vnitřní délka (rozteč) | Jasná vzdálenost uvnitř článku, od vnitřního okraje jednoho konce k vnitřnímu okraji druhého | t | p1 |
| Vnitřní šířka | Světlá šířka otvoru uvnitř článku | b1 | w1 (uvedeno jako minimum) |
| Vnější šířka | Vnější šířka přes článek, od vnější hrany k vnější hraně | b2 | w (uvedeno jako maximum) |
3. Dvě metrické kalibrace: DIN 766 a ISO 4565
Kotevní řetěz s krátkým článkem pro malá plavidla je kalibrován ve dvou samostatných metrických rodinách a rozdíl mezi nimi není kosmetický.
ISO 4565:1986 platí pro kotevní řetězy jmenovitého průměru 6 mm až 12 mm pro malá plavidla, ovládaná vrátkem plavidla; norma uvádí, že se nevztahuje na řetězy používané ke zvedání. Jeho rozměry vycházejí z jednoduchého základu: stoupání p1 je trojnásobek jmenovitého průměru dn; minimální vnitřní šířka w1 je 1,35 krát dn; a maximální vnější šířka w je 3,6 krát dn. Tyto vztahy vytvářejí řádky ISO v níže uvedené tabulce.
DIN 766 je samostatný standard metrických řetězů s krátkými články, který uvádí širší sadu jmenovitých velikostí. Nejedná se o překlad ISO 4565 a tyto dva nejsou zaměnitelné. Délka řetězu je vyrobena, označena a dodávána do jedné kalibrační rodiny, nikoli do obou najednou.
Nikde to není jasnější než u 10 mm, jedné společné velikosti, kde se obě rodiny dělí na rozteč: DIN 766 specifikuje 28 mm a ISO 4565 specifikuje 30 mm pro stejný jmenovitý průměr tyče. Při 8 mm se rozteč u obou shoduje na 24 mm, přesto se povolená maximální vnější šířka stále liší — 27,2 mm podle DIN 766 proti 28,8 mm podle ISO 4565. Tyto dvě kalibrace se odlišují celou sadou rozměrů článku, nikoli jedinou velikostí nebo jediným číslem.
4. Tabulka velikostí kotevního řetězu (identifikační reference)
Níže uvedená tabulka uvádí geometrii spojů, jak jsou publikovány každou normou, ve jmenovitých velikostech, kde jsou tyto hodnoty k dispozici. Je zahrnuto proto, aby kupující mohl identifikovat, jaký řetězec pravděpodobně bude – nikoli proto, aby schválil cikánskou kondici.
| Řada Spec | Jmenovitý průměr řetězu. d (mm) | Rozteč / vnitřní délka (mm) | Vnitřní šířka (mm), ISO w1 min / DIN b1 | Vnější šířka (mm), max — ISO w max / DIN b2 max |
|---|---|---|---|---|
| ISO 4565 | 6 | 18 | 8.1 | 21.6 |
| ISO 4565 | 8 | 24 | 10.8 | 28.8 |
| ISO 4565 | 10 | 30 | 13.5 | 36 |
| ISO 4565 | 12 | 36 | 16.2 | 43.2 |
| DIN 766 | 6 | 18.5 | 7.2 | 20.4 |
| DIN 766 | 7 | 22 | 8.4 | 23.8 |
| DIN 766 | 8 | 24 | 9.6 | 27.2 |
| DIN 766 | 10 | 28 | 12 | 36 |
| DIN 766 | 11 | 31 | 13.2 | 40 |
| DIN 766 | 13 | 36 | 15.6 | 47 |
| DIN 766 | 14 | 41 | 16.8 | 50 |
| DIN 766 | 16 | 45 | 19.2 | 58 |
Účel a zdroj grafu.Tato tabulka je identifikačním odkazem, nikoli schválením cikánské kompatibility. Hodnoty ISO 4565 jsou převzaty z rozměrové tabulky samotné normy; hodnoty DIN 766 jsou přepsány z tabulky normy prostřednictvím průmyslové reference a porovnány s technickými údaji výrobce řetězu. Není zahrnuta žádná aproximace specifická pro výrobce a žádná buňka není vyplněna extrapolací ze sousední velikosti. Čísla jsou vlastní limity norem: ISO vnitřní šířka jako minimum, ISO vnější šířka jako maximum a DIN 766 vnější šířka b2 jako maximum, s DIN 766 vnitřní šířka b1 v tabulce jako vnitřní šířka.
Dvě řady 10 mm jsou párem nejčastěji zaměňovaným na poli. Jejich rozteč se liší o 2 mm na článek a napříč délkou řetězu se tento rozdíl hromadí – proto se nesprávná kalibrace projevuje spíše jako přeskakování než jako zjevně špatný řetěz. Praktickým způsobem, jak zjistit, pro jakou kalibraci je řetěz vyroben, je měření několika článků v sérii místo jednoho článku.
5. Proč se hodí Cikán, ne etiketa
Naviják cikán — řetězové kolo — není univerzální ozubené kolo. Jeho kapsa je obrobena tak, aby přijala specifický článek: určitý průměr tyče, určité stoupání a konkrétní šířku. Všechny tři jsou zařezány do stejné kapsy, takže řetěz musí splňovat všechny tři najednou, ne pouze jmenovitý průměr.
Mechanismus je nejsnáze vidět na hřišti. Jak řetěz běží, každý článek musí spadnout do kapsy a ležet naplocho na svém sedle, zatímco následující článek je zachycen zubem. Pokud je rozteč pro kapsu příliš dlouhá, spojka dosedne na špičku zubu místo na sedlo. Pod napětím řetěz vyjede nahoru, další článek se také špatně usadí a běh se stane sérií přeskakování – řetěz spíše šplhá po řetězovém kole, než aby jej svíral. Pokud je rozteč příliš krátká, články natlačí kapsu a řetěz se zaváže. Chyby šířky se chovají stejným způsobem na druhé ose: příliš široký článek přemosťuje stěny kapsy a nemůže sedět, zatímco příliš úzký článek se pohybuje volně a může se kroutit, místo aby sledoval.
To je také důvod, proč test na lavici dokazuje velmi málo. Ruční puštění několika článků do cikána nebo pomalé otáčení řetězového kola bez zatížení může vypadat přesvědčivě na řetězu, který se po napnutí a pohybu začne chovat špatně. Kapsa musí přijmout každý odkaz, v plném rozsahu, pod zatížením vyhledávání. Pracovní okraj je zabudován do kapsy výrobcem navijáku, ale velikost tohoto okraje se u jednotlivých modelů liší a pro každého cikána neplatí jeden toleranční údaj.
Praktický závěr je, že primárním identifikátorem je vlastní označení cikána. Vyražení na řetězovém kole, čtené společně s návodem k navijáku, uvádí standard a velikost, pro kterou byla kapsa vyříznuta. Řetěz nesmí běžet na cikánsku obrobeném pro jiný standard, i když jmenovitý rozměr vypadá stejně.
6. Objednávka kontroly nákupu
U výměnné jízdy nebo nové stavby probíhají kontroly v tomto pořadí — od pevné části systému po variabilní část:
- Nejprve si přečtěte cikána.Identifikujte model navijáku a řetězového kola a přečtěte si vyražení na cikáně spolu s návodem na naviják. Označení uvádí standardní a nominální velikost, pro kterou byla kapsa vyříznuta; je to pevný odkaz pro vše, co následuje.
- Odpovídají deklarovanému standardu a označení řetězu.Potvrďte, pro kterou kalibrační rodinu je řetěz vyroben a jak jej výrobce označuje, a zkontrolujte, zda to odpovídá cikánovi.
- Ověřte hotové rozměry podle vzorku.Položte alespoň deset článků naplocho, utáhněte je a změřte od vnějšího okraje k vnějšímu okraji na čisté, neopotřebované části; jediný odkaz je nepraktický pro přesné měření. Porovnejte výsledek s rozměry deklarovanými výrobcem pro tuto kalibraci. Opotřebený řetěz bude měřit déle, než byl vyroben, takže použitý řetěz nesmí být jediným základem pro stanovení velikosti nového.
- Získejte přesnou specifikaci písemně a proveďte specifikovanou kontrolu vhodnosti.Potvrďte specifikaci dodávky s výrobcem řetězu a výrobcem vrátků a proveďte kontrolu uchycení, kterou výrobce vrátku specifikuje, než odevzdáte loď v plné délce.
Kroky jedna a dva určí, který řetězec je vůbec kandidátem. Kroky tři a čtyři potvrzují, že řetěz skutečně dodal shodu – a jsou to kroky nejčastěji přeskakované, když je výměna objednávána pouze podle průměru.
7. Co nám poslat
Potvrzení způsobilosti je dokumentační cvičení před nákupem. Pro potvrzení přesné specifikace dodávky pro řetěz na daném navijáku nám zašlete:
- rumpál a cikánský model, nebo ražení na řetězovém kole;
- označení na aktuálně používaném řetězu (standard a velikost);
- požadovaná specifikace řetězu – řada kalibrací, jmenovitá velikost a požadovaná délka;
- jakákoli relevantní manuálová stránka výkresu nebo vrátku.
Budeme pracovat na tom, abychom potvrdili specifikaci toho, co můžeme dodat. Kombinaci cikána a řetízku necertifikujeme z jednoho rozměru a nemůžeme slíbit, že libovolný řetízek a cikán budou kompatibilní – záleží na kalibraci a výrobní toleranci cikány, obojí kontroluje výrobce vrátků.
Náš aktuální kotevní hardware je uveden nížekotevní řetěz. Tam, kde je relevantní vstup řetězu z nerezové oceli DIN 766, je uveden zde:kotevní řetěz z nerezové oceli DIN 766. Tento výpis produktu je pouze vstupním bodem; není to samo o sobě důkazem, že daná šarže odpovídá nějaké konkrétní normě, a potvrzení rozměrů stále pochází z dokumentace výrobce.


